精密机械加工零部件制作 从毫米到微米的制造艺术
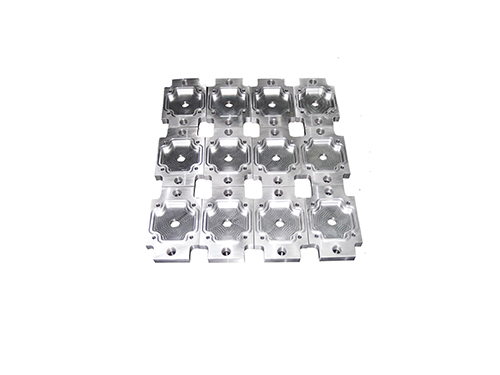
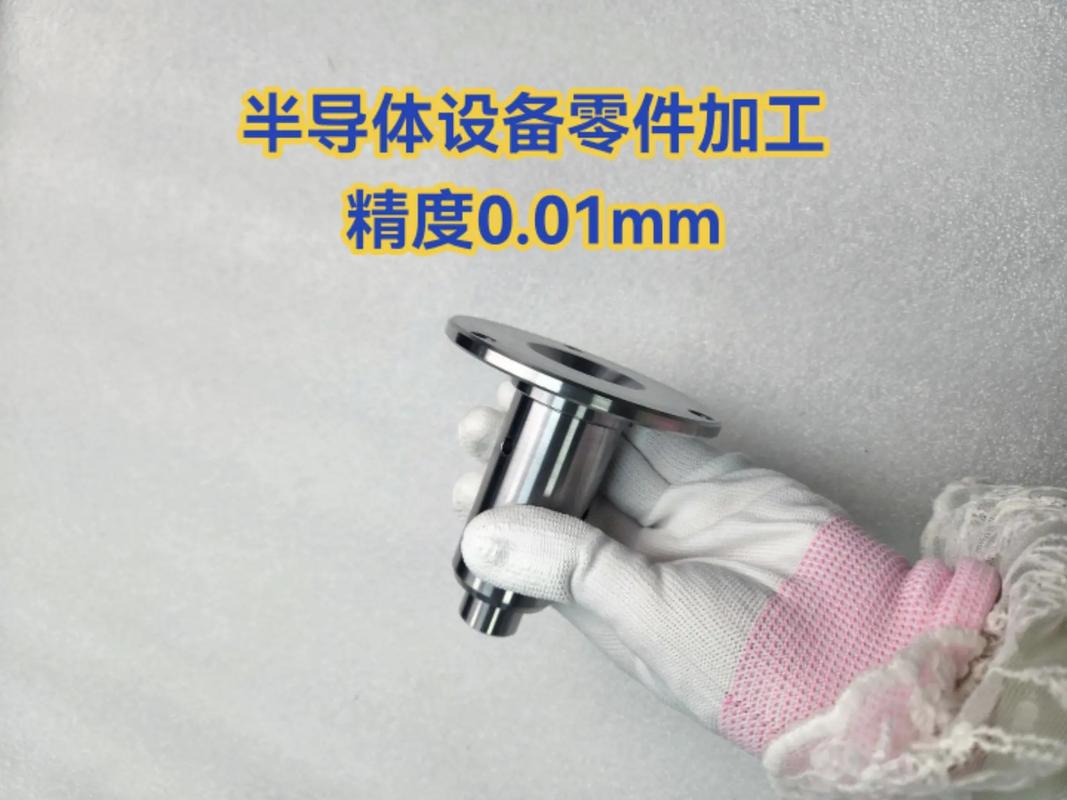
在高端装备制造、航空航天、医疗器械和精密仪器等领域,精密机械加工零部件的制作水平直接决定了整机的性能与可靠性。所谓精密加工,通常指尺寸公差在微米级、表面粗糙度Ra≤0.4μm的加工过程,其核心在于对材料、刀具、设备和工艺的系统化控制。
一、常用材料与选型原则
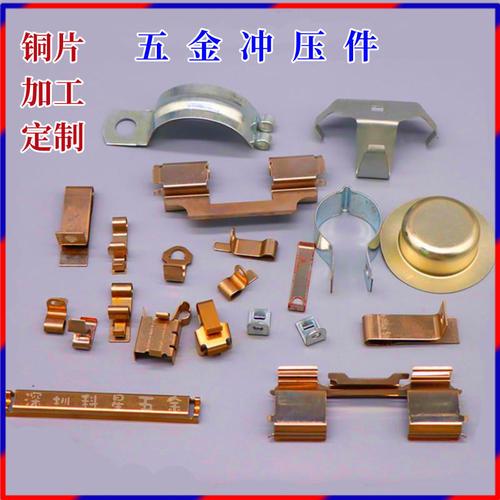
精密零部件选材需综合考虑强度、耐磨性、耐腐蚀性及加工性能。常用材料包括:铝合金(6061、7075,轻质易切削,适用于结构件)、不锈钢(304、316、17-4PH,耐腐蚀,适用于医疗与食品设备)、钛合金(TC4,比强度高,用于航空航天)、黄铜与铍铜(导电导热好,用于电子接插件)以及工程塑料(PEEK、POM,用于绝缘耐磨件)。选材时还应匹配后续热处理与表面处理工艺。
二、核心加工工艺
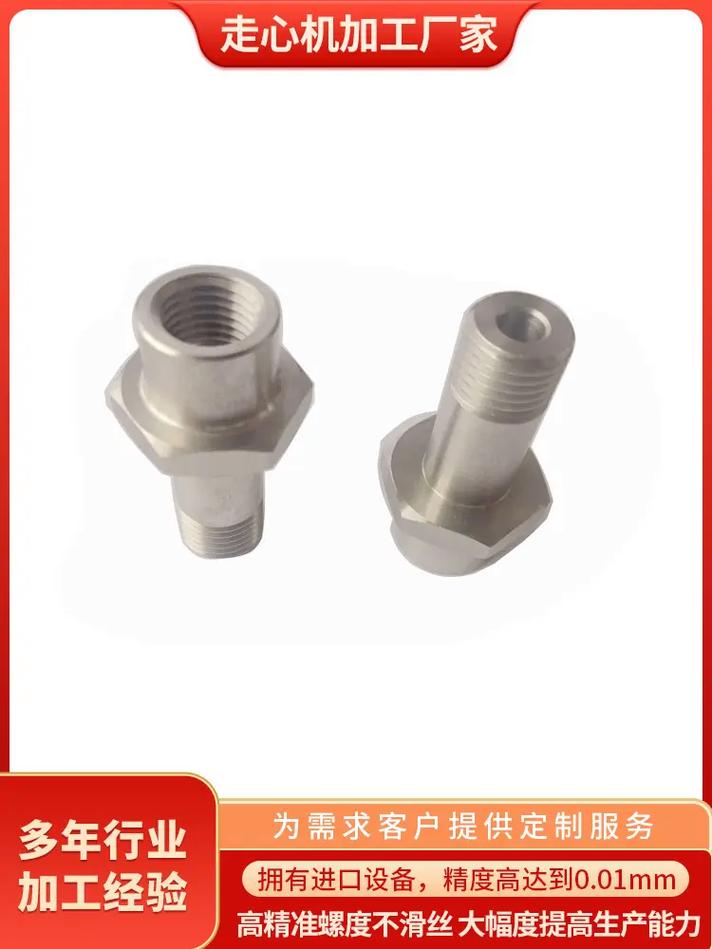
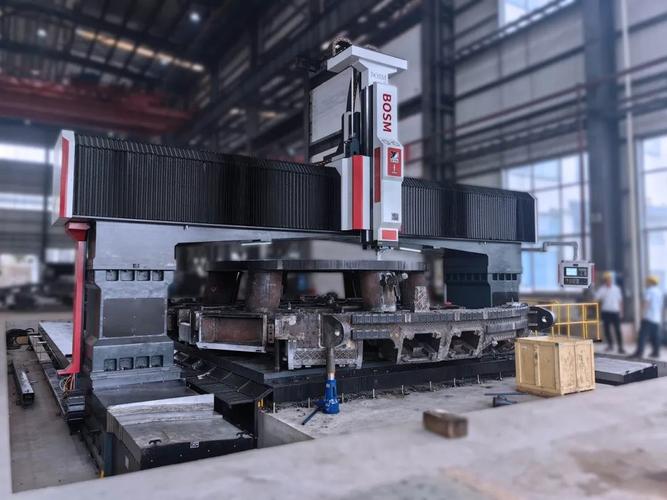
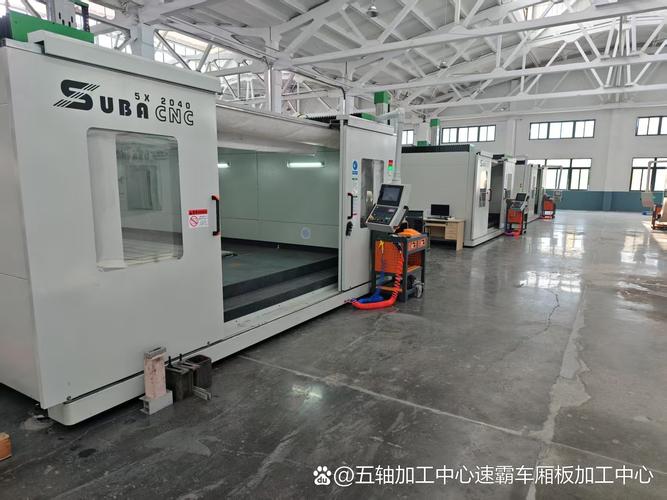
- CNC铣削与车削:三轴、四轴、五轴联动加工中心可实现复杂曲面、型腔与回转体零件的高效精密加工。五轴加工能一次装夹完成多面加工,减少重复定位误差。
- 磨削与研磨:外圆磨、平面磨可达到IT5级公差和Ra0.1μm表面;研磨用于超精密配合面,如阀芯、量规。
- 电火花与线切割:适用于硬质合金、淬火钢等难切削材料,以及微细孔、窄槽加工,精度可达±0.005mm。
- 精密钻攻与铰孔:配合钻模与铰刀,保证孔系位置精度与圆柱度,为装配提供可靠基准。
三、精度控制与检测
制作过程中需遵循“粗加工—半精加工—精加工—光整加工”的工序原则,并合理分配切削余量。关键控制点包括:主轴热变形补偿、刀具磨损监控、夹具定位精度与工艺系统刚性。检测手段以三坐标测量机(CMM)为主,辅以影像仪、圆度仪、粗糙度仪与气动量仪,实现全尺寸与形位公差验证,必要时采用在线测头进行闭环修正。
四、表面处理与后工序
根据服役环境选择阳极氧化、电镀(镍、铬、锌)、钝化、发黑、喷砂或抛光等处理,提升耐蚀性与外观质量;对配合面进行去毛刺与倒角,消除应力集中,确保装配安全。
五、质量保障与常见问题对策
建立首件检验、巡检与终检制度,依托工艺文件与SPC统计过程控制。常见问题如尺寸超差、表面振纹、变形与毛刺,可通过优化切削参数、改进装夹方式、增加去应力工序及采用专用刀具予以解决。对批量订单,实施工装标准化与程序固化,保证一致性。
综上,精密机械零部件制作是一项材料、工艺、检测与管理多因素耦合的系统工程。唯有在细节上精益求精,才能稳定输出高精度、高一致性的合格零件,为高端装备制造筑牢根基。